Dập kim loại tấm: Quy trình, thiết bị và những cân nhắc thực tế
Dập tấm kim loạilà một trong những quy trình sản xuất được sử dụng rộng rãi nhất để sản xuất các linh kiện kim loại khối lượng lớn trong các ngành công nghiệp như ô tô, hàng không vũ trụ, thiết bị, điện tử và xây dựng. Bất chấp sự phổ biến của nó, nhiều chuyên gia bên ngoài xưởng dập chỉ có hiểu biết sơ bộ về những gì quy trình đòi hỏi, các hoạt động dập khác nhau hoạt động như thế nào và những yếu tố thực tế nào quyết định thành công hay thất bại. Hướng dẫn này cung cấp cái nhìn tổng quan rõ ràng, tập trung vào hoạt động về dập kim loại tấm cho các kỹ sư, người mua và nhân viên sản xuất.
Dập kim loại tấm là gì
Dập tấm kim loạilà một quá trình tạo hình nguội sử dụng máy ép và bộ khuôn để biến các tấm hoặc cuộn kim loại phẳng thành các bộ phận hoàn thiện hoặc hình dạng trung gian. Quá trình này bao gồm việc đặt tấm kim loại giữa khuôn và chày, sau đó tác dụng lực cao để cắt, uốn cong, kéo căng hoặc tạo hình vật liệu thành hình dạng mong muốn. Hoạt động dập thường được thực hiện ở nhiệt độ phòng, giúp bảo toàn các tính chất cơ học của vật liệu đồng thời đạt được dung sai kích thước chặt chẽ và chất lượng bề mặt cao.
Dập là một quy trình tốc độ cao, khối lượng lớn, có khả năng sản xuất hàng nghìn bộ phận mỗi giờ với sự can thiệp tối thiểu của người vận hành sau khi thiết bị được thiết lập và chạy. Vốn đầu tư vào máy ép và khuôn dập là đáng kể, nhưng chi phí trên mỗi bộ phận giảm đáng kể ở khối lượng sản xuất cao hơn, khiến việc dập khuôn trở thành lựa chọn ưu tiên để sản xuất hàng loạt các bộ phận kim loại.
Máy dập: Trọng tâm của hoạt động
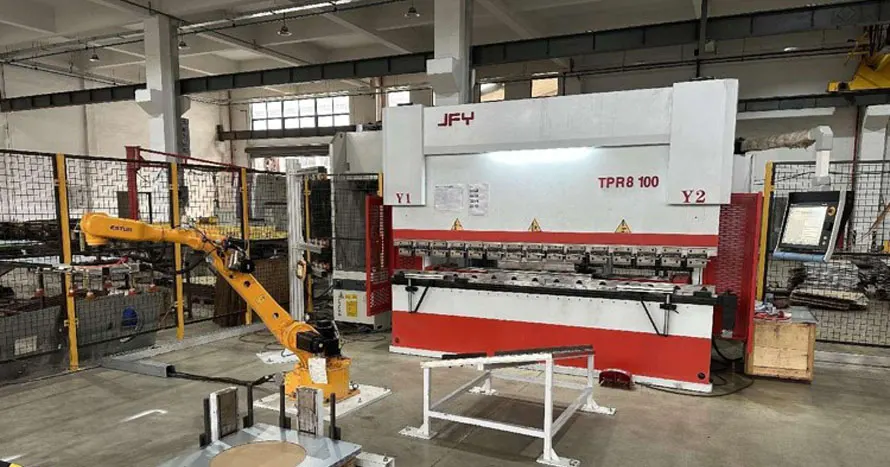
Máy ép là máy cung cấp lực cần thiết cho hoạt động dập. Lựa chọn máy ép ảnh hưởng trực tiếp đến tốc độ sản xuất, chất lượng bộ phận và tuổi thọ dụng cụ.
Máy ép cơ khí
Máy ép cơ sử dụng bánh đà, ly hợp và cơ cấu thanh truyền để chuyển chuyển động quay thành chuyển động thẳng của thanh truyền. Chúng được đặc trưng bởi tốc độ cao, chiều dài hành trình ổn định và khả năng đạp xe nhanh.
Ưu điểm bao gồm tốc độ sản xuất cao, chuyển động ram ổn định và chi phí ban đầu tương đối thấp hơn so với máy ép thủy lực có công suất tương tự. Nhược điểm bao gồm chiều dài hành trình cố định, khả năng điều chỉnh năng lượng hạn chế và độ ồn cao hơn.
Máy ép cơ học phù hợp nhất cho các nguyên công đột bao hình, đột lỗ và tạo hình nhẹ trong đó yêu cầu về chiều dài hành trình là nhất quán và khối lượng sản xuất phù hợp với khả năng tốc độ cao.
Máy ép thủy lực
Máy ép thủy lực sử dụng áp suất chất lỏng để dẫn động thanh nén, cung cấp toàn bộ trọng tải trong suốt hành trình và có thể điều chỉnh tốc độ cũng như kiểm soát áp suất.
Ưu điểm bao gồm chiều dài và tốc độ hành trình có thể điều chỉnh, phân phối toàn bộ trọng tải tại bất kỳ điểm nào trong hành trình, bảo vệ quá tải và vận hành êm ái hơn với độ ồn thấp hơn. Nhược điểm bao gồm tốc độ chu kỳ chậm hơn so với máy ép cơ học và tiêu thụ năng lượng cao hơn.
Máy ép thủy lực được ưa chuộng để vẽ sâu, tạo hình và các ứng dụng yêu cầu tốc độ tạo hình được kiểm soát hoặc thời gian dừng kéo dài ở điểm chết dưới.
Máy ép điều khiển bằng servo
Máy ép servo sử dụng hệ thống mô tơ truyền động trực tiếp để điều khiển chuyển động ram với độ chính xác cao, kết hợp tốc độ của máy ép cơ với khả năng lập trình của hệ thống thủy lực.
Ưu điểm bao gồm cấu hình chuyển động của ram có thể lập trình, hiệu quả năng lượng, giảm tiếng ồn và khả năng tối ưu hóa đường cong chuyển động cho các yêu cầu tạo hình và vật liệu cụ thể. Nhược điểm bao gồm chi phí ban đầu cao hơn và hệ thống điều khiển phức tạp hơn.
Máy ép servo ngày càng được áp dụng cho môi trường sản xuất có độ trộn cao, nơi có giá trị chuyển đổi nhanh chóng và tính linh hoạt của quy trình.
Hoạt động dập chính
Việc dập bao gồm một loạt các hoạt động riêng lẻ, thường được kết hợp trong một khuôn dập lũy tiến duy nhất để tạo ra một bộ phận hoàn thiện chỉ trong một lần nhấn.
Làm trống
Gia công phôi là hoạt động cắt một hình phẳng từ tấm kim loại, tạo ra phôi được gọi là phôi sẽ được xử lý tiếp. Khoảng trống trở thành hình dạng bắt đầu cho các hoạt động tạo hình hoặc vẽ tiếp theo.
Những cân nhắc chính đối với việc đột bao hình bao gồm khe hở đột lỗ, thường dao động từ 5 đến 10 phần trăm độ dày vật liệu mỗi mặt và việc sử dụng các vòng giữ để ngăn vật liệu bị nâng lên trong quá trình cắt. Chiều cao lưỡi dao tăng khi lưỡi cắt bị mòn, báo hiệu nhu cầu bảo trì dụng cụ.
xỏ khuyên
Piercing là hoạt động cắt lỗ hoặc khe hở trên tấm kim loại. Vật liệu bị loại bỏ trong quá trình xỏ lỗ là phế liệu, không giống như quá trình tạo phôi trong đó mảnh cắt là sản phẩm.
Việc xuyên lỗ đòi hỏi phải chú ý cẩn thận đến đường kính lỗ tối thiểu so với độ dày vật liệu. Một nguyên tắc chung là đường kính lỗ phải gấp ít nhất một đến một lần rưỡi độ dày vật liệu để tránh vỡ chày. Các lỗ nhỏ hơn đòi hỏi thiết kế chày đặc biệt với độ bền và khả năng dẫn hướng cao hơn.
uốn
Uốn sử dụng chày để ép tấm kim loại vào khoang khuôn, tạo ra chuyển vị góc dọc theo trục thẳng. Các hình dạng uốn cong phổ biến bao gồm uốn cong chữ V, uốn cong chữ U và uốn cong chữ L.
Uốn thành công phụ thuộc vào tính toán cho phép uốn chính xác để tính đến độ đàn hồi của vật liệu. Springback là sự phục hồi đàn hồi của vật liệu sau khi uốn, làm cho góc cuối cùng lớn hơn góc đột. Người vận hành bù đắp bằng cách uốn cong vật liệu vượt quá góc cuối cùng mong muốn hoặc sử dụng các kỹ thuật chạm đáy làm giảm độ đàn hồi bằng cách ép vật liệu vào khuôn ở cuối hành trình.
Vẽ
Bản vẽ biến một phôi phẳng thành hình dạng ba chiều bằng cách buộc vật liệu chảy vào khoang khuôn. Vật liệu được kéo thay vì bị kéo căng, với khu vực mặt bích cung cấp kim loại cho khu vực tạo hình.
Vẽ sâu yêu cầu kiểm soát cẩn thận lực giữ phôi, bán kính khuôn, bán kính chày và bôi trơn. Lực giữ phôi quá mức có thể gây rách hoặc nứt, trong khi lực không đủ sẽ dẫn đến nếp nhăn ở khu vực mặt bích. Tỷ lệ kéo, liên quan đến đường kính phôi với đường kính chày, xác định tính khả thi của thao tác dập mà không cần các bước ủ trung gian.
Dập nổi
Dập nổi tạo ra các đặc điểm nổi lên hoặc lõm xuống trên bề mặt kim loại tấm mà không làm thay đổi độ dày vật liệu tổng thể. Hoạt động này được sử dụng cho các mẫu trang trí, các gân tăng cứng và các tính năng chức năng như các vết lõm để giải phóng mặt bằng dây buộc.
Dập nổi yêu cầu trọng tải ít hơn so với hoạt động cắt nhưng yêu cầu khớp khuôn chính xác để tạo ra chiều cao và nét đặc trưng nhất quán.
đúc tiền
Đúc là một hoạt động tạo khuôn kín áp dụng áp suất cao để tạo ra các đặc điểm chính xác, rõ ràng với các góc sắc nét và độ chính xác kích thước cao. Không giống như dập nổi, đúc đúc thực sự thay thế vật liệu, dẫn đến đặc điểm gần như hình lưới và không có độ đàn hồi.
Quá trình đúc đòi hỏi trọng tải cao do áp lực cục bộ mạnh và được sử dụng cho các ứng dụng như sản xuất tiền xu, vòng bi và các tính năng căn chỉnh chính xác.
Các loại khuôn và cấu hình
Khuôn dập là dụng cụ chứa chày, nút khuôn và các bộ phận phụ trợ khác nhau. Thiết kế và xây dựng khuôn xác định chất lượng bộ phận, tuổi thọ của dụng cụ và hiệu quả sản xuất.
Khuôn đơn giản
Khuôn đơn giản thực hiện một thao tác duy nhất cho mỗi hành trình ép. Chúng được sử dụng để sản xuất khối lượng thấp hoặc ở dạng trạm riêng lẻ trong quy trình lớn hơn. Khuôn đơn giản tương đối rẻ tiền để xây dựng và bảo trì nhưng yêu cầu thiết lập nhiều máy ép để hoàn thành một bộ phận hoàn thiện.
Hợp chất chết
Khuôn ghép kết hợp hai hoặc nhiều hoạt động tại một trạm duy nhất. Ví dụ, một khuôn hỗn hợp có thể đồng thời phôi và xuyên qua một chi tiết trong một lần ép. Bộ phận được sản xuất hoàn chỉnh với tất cả các lỗ chỉ trong một lần nhấn, đảm bảo vị trí chính xác từ lỗ đến mép.
Khuôn phức hợp phức tạp hơn và đắt tiền hơn khuôn đơn giản nhưng giảm thời gian xử lý và thiết lập. Chúng rất phù hợp cho việc sản xuất khối lượng trung bình trong đó độ chính xác về kích thước giữa các tính năng là rất quan trọng.
Chết tiến bộ
Các khuôn lũy tiến có nhiều trạm được sắp xếp theo trình tự dọc theo một dải vật liệu. Khi dải tiến qua khuôn, mỗi trạm sẽ thực hiện một thao tác cụ thể. Phần này đạt đến mức hoàn thành khi nó thoát khỏi trạm cuối cùng.
Khuôn lũy tiến là loại khuôn phức tạp và tốn kém nhất để chế tạo nhưng mang lại hiệu quả sản xuất cao nhất cho khối lượng lớn. Chúng yêu cầu thiết kế cấp dải, thí điểm và vận chuyển dải chính xác để duy trì sự liên kết trên tất cả các trạm. Các ứng dụng điển hình bao gồm linh kiện điện tử, giá đỡ ô tô và các bộ phận thiết bị.
Chuyển khuôn
Các khuôn chuyển sử dụng các trạm khuôn riêng lẻ với các bộ phận riêng biệt cho từng hoạt động. Một cơ chế chuyển di chuyển bộ phận từ trạm này sang trạm khác. Không giống như khuôn lũy tiến, khuôn chuyển sử dụng các phôi riêng lẻ thay vì vật liệu dạng dải liên tục.
Khuôn chuyển phù hợp với các bộ phận lớn không thể tạo hình trong khuôn liên tục do kích thước hoặc độ dày vật liệu. Chúng cũng cho phép thực hiện các thao tác tạo hình phức tạp hơn mà không thể thực hiện được trong một tiến trình dải đơn lẻ.
Những cân nhắc thực tế cho sản xuất
Ngoài kiến thức cơ bản về quy trình, một số yếu tố vận hành quyết định sự thành công trong phân xưởng.
Lựa chọn và chuẩn bị nguyên liệu
Dập kim loại tấm sử dụng nhiều loại vật liệu, bao gồm thép nhẹ, thép không gỉ, nhôm, đồng, đồng thau và thép cường độ cao tiên tiến. Mỗi vật liệu có đặc điểm tạo hình cụ thể ảnh hưởng đến thiết kế khuôn, lựa chọn máy ép và yêu cầu bôi trơn.
Độ dày vật liệu, nhiệt độ và tình trạng bề mặt cũng đóng vai trò quan trọng. Vật liệu dày hơn đòi hỏi trọng tải cao hơn và bán kính rộng hơn để tránh nứt. Nhiệt độ cứng hơn làm giảm giới hạn tạo hình nhưng mang lại khả năng kiểm soát độ đàn hồi tốt hơn. Tình trạng bề mặt ảnh hưởng đến hiệu quả bôi trơn và hình thức hoàn thiện của chi tiết.
Chiến lược bôi trơn
Việc bôi trơn thích hợp là rất quan trọng trong quá trình dập để giảm ma sát, tản nhiệt, ngăn chặn hiện tượng ăn mòn và kéo dài tuổi thọ dụng cụ. Việc lựa chọn chất bôi trơn phụ thuộc vào vật liệu, loại hoạt động và liệu bộ phận đó có trải qua quá trình làm sạch, sơn hoặc hàn tiếp theo hay không.
Các loại chất bôi trơn bao gồm dầu thẳng, nhũ tương dầu trong nước, chất tổng hợp hòa tan trong nước và lớp phủ màng khô. Các phương pháp ứng dụng bao gồm từ sơn lăn và phun cho đến hệ thống cấp liệu nhỏ giọt.
Xử lý thức ăn và dải
Đối với các hoạt động khuôn liên tục, việc cấp phôi theo dải đều đặn là điều cần thiết. Độ chính xác của nguồn cấp dữ liệu xác định đăng ký trạm này đến trạm khác và kích thước bộ phận cuối cùng. Các cơ chế cấp liệu phổ biến bao gồm máy cấp liệu dạng cuộn cơ học, máy cấp liệu dạng cuộn điều khiển bằng servo và hệ thống cấp liệu bằng khí nén.
Các chốt dẫn hướng trong khuôn đăng ký dải tại mỗi trạm, đảm bảo căn chỉnh chính xác mặc dù có những thay đổi nhỏ về cấp liệu. Thanh dẫn dải và bộ nâng ngăn ngừa trầy xước và lệch khi dải di chuyển qua khuôn.
Quản lý phế liệu
Phế liệu kim loại được tạo ra trong quá trình làm trống và xuyên thấu. Quản lý phế liệu hiệu quả bao gồm thiết bị xử lý phế liệu thích hợp, chẳng hạn như băng tải hoặc máy cắt phế liệu, để ngăn ngừa hư hỏng khuôn do sên tích tụ. Việc phân loại và tái chế phế liệu dập cũng góp phần thu hồi chi phí và đạt được mục tiêu bền vững.
Các vấn đề và giải pháp chất lượng chung
Việc xác định và giải quyết các vấn đề về chất lượng là thực tế diễn ra hàng ngày trong hoạt động dập.
gờ
Gờ là các cạnh nổi lên hoặc phần nhô ra còn sót lại trên bộ phận sau khi cắt. Chúng là kết quả của các lưỡi cắt bị mòn, khe hở quá mức hoặc căn chỉnh khuôn không đúng.
Giải pháp chính là mài lại hoặc thay thế các chày và nút khuôn. Việc điều chỉnh khe hở đột lỗ và xác minh căn chỉnh cũng làm giảm sự hình thành gờ. Đối với các ứng dụng quan trọng, các hoạt động làm mờ thứ cấp như nhào lộn hoặc hoàn thiện rung có thể cần thiết.
Nứt hoặc rách
Các vết nứt hoặc vết rách xảy ra trong quá trình tạo hình khi vật liệu vượt quá giới hạn tạo hình của nó. Các nguyên nhân phổ biến bao gồm bán kính uốn không đủ, lực giữ phôi quá mức, bôi trơn không đủ hoặc chất lượng vật liệu kém.
Các giải pháp bao gồm tăng bán kính khuôn, giảm lực tạo hình, cải thiện khả năng bôi trơn, sử dụng nhiệt độ vật liệu mềm hơn hoặc thêm các bước ủ trung gian.
nếp nhăn
Các nếp nhăn xuất hiện ở mặt bích hoặc thành bên của các bộ phận được kéo khi ứng suất nén vượt quá khả năng chịu đựng của vật liệu. Nếp nhăn xảy ra do lực giữ phôi không đủ, hình dạng khuôn không chính xác hoặc bôi trơn quá mức gây ra các vấn đề về dòng chảy kim loại.
Việc tăng lực giữ phôi, tối ưu hóa bán kính khuôn và điều chỉnh lượng bôi trơn thường giải quyết được các vấn đề về nếp nhăn.
Mùa xuân trở lại
Springback là sự thay đổi kích thước sau khi hình thành do phục hồi đàn hồi. Nó dẫn đến các bộ phận không phù hợp với hình dạng mong muốn.
Việc kiểm soát độ đàn hồi đòi hỏi các thao tác uốn cong, chạm đáy hoặc tạo hình để giảm ứng suất cho vật liệu. Đặc tính vật liệu và sự thay đổi độ dày cũng ảnh hưởng đến độ đàn hồi, đòi hỏi phải điều chỉnh các thông số tạo hình.
Đăng ký sai
Việc đăng ký sai trong khuôn lũy tiến xảy ra khi dải định vị không chính xác so với các trạm khuôn. Các nguyên nhân bao gồm các chốt thí điểm bị mòn, dải dẫn hướng bị lỏng hoặc bước cấp liệu không nhất quán.
Duy trì các chốt thí điểm, kiểm tra các thanh dẫn dải và xác minh độ chính xác của nguồn cấp dữ liệu để khắc phục các vấn đề đăng ký sai.
Thực hành an toàn trong hoạt động dập
Máy ép dập có những mối nguy hiểm đáng kể về an toàn do lực cao, các bộ phận chuyển động và đạp xe nhanh. Các biện pháp an toàn tiêu chuẩn là không thể thương lượng trong bất kỳ môi trường dập nào.
Rèm chắn sáng và điều khiển bằng hai tay là những thiết bị an toàn phổ biến nhất được sử dụng để bảo vệ tay người vận hành trong quá trình tải và thiết lập. Các tấm bảo vệ khuôn và các rào cản vật lý ngăn cản việc tiếp cận điểm vận hành trong quá trình đạp xe tự động.
Phải tuân thủ quy trình khóa và gắn thẻ trước khi thực hiện bảo trì hoặc thay đổi khuôn. Tất cả người vận hành máy phải được đào tạo toàn diện về quy trình dừng khẩn cấp, quy trình thiết lập và nhận biết mối nguy hiểm.
Dập kim loại tấm là một quy trình sản xuất hoàn thiện nhưng không ngừng phát triển, kết hợp giữa sản xuất tốc độ cao với độ chính xác về kích thước chặt chẽ. Các nguyên tắc cơ bản về lựa chọn máy dập, thiết kế khuôn dập và giám sát quy trình vẫn là nền tảng của hoạt động dập thành công. Những tiến bộ trong công nghệ máy ép servo, lớp phủ dụng cụ và mô phỏng quy trình đang mở rộng khả năng dập để xử lý các vật liệu mới và hình học ngày càng phức tạp. Đối với nhân viên cũng như kỹ sư của xưởng, việc hiểu các khía cạnh thực tế của đột bao hình, đột lỗ, uốn, kéo và các hoạt động liên quan là điều cần thiết để đạt được chất lượng ổn định, giảm thiểu thời gian ngừng hoạt động và tối ưu hóa tuổi thọ của dụng cụ.